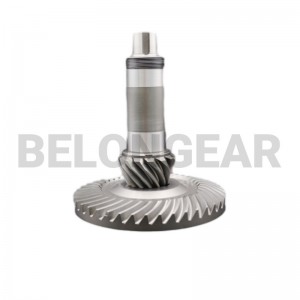
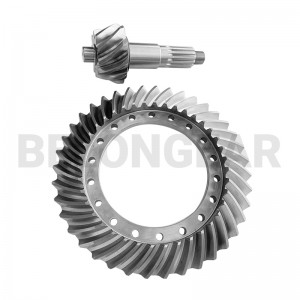
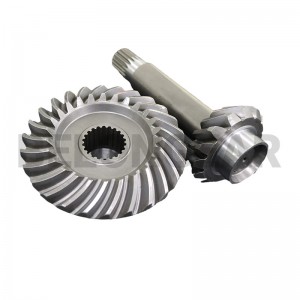
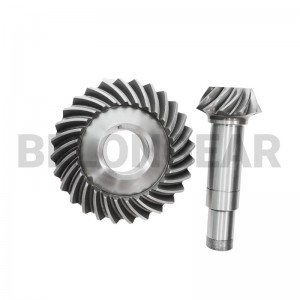
01

Smide
Blanksmide nära formen; kornflödet följer tandroten.


En hastighetsreducerare multiplicerar varje tandfel till ett utgångslägesfel, så kugghjulet måste finslipas efter härdning. Dessa spiralformade koniska uppsättningar slipas på flankerna och mäts på kugghjulets centrum innan paret släpps.
En spiralformad konisk kugghjul definieras lika mycket av hur dess tand är ytbehandlad som av dess dimensioner. Rutten avgör uppnåelig noggrannhet, buller och kostnad, så den bestäms innan ritningen släpps snarare än att lämnas till verkstadsgolvet.
| Rutt | Hur tanden är färdigställd | Valt när | Begränsning |
|---|---|---|---|
| Gleason varvade | Tänderna slipas, härdas och sedan överlappas i matchande par på en Gleason-överlappare. Paret läggs ihop med slipmedel, så att kontakt utvecklas över hela tanden snarare än bara där skäret lämnade den. | Tyst gång vid måttlig hastighet; stor volym; den klassiska vägen för fordon och växelmotorer. | Läppning korrigerar kontakten, inte den skurna tandgeometrin, så den uppnåeliga noggrannheten ställs in före härdning. |
| Gleason-markenDENNA SIDA | Efter härdning slipas tandflankerna på en Gleason-slipmaskin. Slipningen korrigerar den deformation som härdningen lämnar, så att den färdiga tanden håller sig inom en snäv profiltolerans istället för att förlita sig på läppning för att rädda kontakten. | Högre hastighet, bättre noggrannhet och lägre ljudnivå än läppning; metoden för växellådor som går kontinuerligt. | Slipning är ett långsammare och dyrare efterbehandlingssteg, så det väljs där noggrannhet motiverar det. |
| Klingelnberg hårt snitt | Tänderna grovslipas mjukt, härdas och finslipas sedan med hårdfräsning på en Klingelnberg-maskin. Genom att slipa den härdade tanden undviks en separat slipningsoperation och tandytan hålls fri från slipmärken. | Hårdfinbearbetning där slipning är svår, och för Klingelnberg-systemgeometri. | Den mjuka grovskärningen måste lämna rätt material, så grov- och hårdskärning planeras som en enda operation. |
Värdena nedan kommer från ritningen för denna artikel. Där sidan anger ett material eller en noggrannhetsgrad upprepas det här; allt annat bekräftas med dig under ritningsgranskningen snarare än antas från katalogen.
| Punkt | Denna produkt | Hur det bekräftas |
|---|---|---|
| Växeltyp | Spiralformad konisk kugghjulssats och pinjong | Ritning |
| Material | Säthärdande legerat stål enligt ritning | Materialcertifikat |
| Efterbehandling | Tandflankerna slipas efter härdning | Noggrannhetsrapport |
| Noggrannhet | Enligt sorten på ritningen; DIN 5-6 typisk för denna uppgift | Noggrannhetsrapport |
| Tull | Positionering och kontinuerlig reduktion i hastighetsreducerare | Ritning |
| Leveransomfattning | Hjul och pinjong som ett matchande par | Meshing-rapport |
Fyra variabler avgör rutten, ledtiden och priset för en reduktionsväxel.
En klass tätare innebär vanligtvis en andra efterbehandlingspassage och en längre inspektion.
Ett smalt fönster tvingar fram parmatchning och, ofta, överlappning eller slipning efter monteringskontroller.
Högt utväxling på ett litet pinjong pressar geometrin mot gränsen för raksidiga tänder.
En fullständig dimensionsrapport plus kugghjulsnoggrannhet plus ingrepp tar längre tid än enbart en dimensionsrapport.
De flesta klagomål på en spiralformad konisk drivning kommer från monteringen snarare än från tänderna. Det är de tre punkter en montör måste kontrollera på maskinen.
Tanden skärs med slipmaterial, härdas och slipas sedan till profil. Slipningen korrigerar den förvrängning som uppstår efter värmebehandlingen, så den färdiga noggrannheten är inte beroende av ugnen.
Blanksmide nära formen; kornflödet följer tandroten.

Borrning, ytor och monteringsskuldra svarvade som skär- och mätutgångspunkter.

Tänderna är något lodräta så att slipningen har material att ta bort efter härdning.

Karburering och härdning till specificerat hylsedjup, med slipmaterial kvar på flankerna.

Nollpunkter slipas först, eftersom tanden slipas i förhållande till dem.

Flankerna slipades på en Gleason-slipmaskin till den slutliga profilen, vilket korrigerade värmebehandlingsförvrängningen.
Rutten avgör vilka kontroller som gäller. Varje uppsättning mäts på kugghjulets mittpunkt och paret näts samman, och resultaten utfärdas med varorna istället för att förvaras internt.

Hål, yta och monteringsavstånd mot ritningen.Dimensionsrapport

Kemi och mekaniska egenskaper hos råstången.Materialcertifikat

Ythårdhet efter härdning.Värmebehandlingsrapport

Hylsdjup och mikrostruktur vid tanden.Värmebehandlingsrapport

Markflankens ojämnhet, den främsta orsaken till växelljud.Rapport om grovhet

Profil, stigning och stigning på kugghjulets mätcentrum.Noggrannhetsrapport

Kontaktmönster och motreaktion på paret.Meshing-rapport
Spiralformade koniska kugghjul väljs för smidig rätvinklig transmission vid hög hastighet. Belon levererar kugghjul till dessa industrier.
 Automatisering
 Robotik
 Metallurgi
 Cement
Läppning skapar kontakt men kan inte korrigera skärprofilen. En reducer som måste upprepa sin position behöver profilen korrigeras efter härdning, vilket är vad slipning gör.
Det är kvaliteten på ritningen som inspekteras och rapporteras. För reducerdrift är det vanligtvis DIN 5-6, men antalet avtalas per ritning snarare än utlovas från en katalog.
Ja, och det borde det vara. Kontakt och motreaktion hör till paret, så båda medlemmarna är skurna, färdigställda och sammanfogade.
Från ritningen, eller genom att mäta det befintliga paret och höljet. Monteringsavståndet måste bekräftas, annars kommer kontaktmönstret att sitta på fel plats.
Skicka ritningen eller det slitna paret tillsammans med monteringsavstånd och uppgift. Rutten, materialet och noggrannheten kan sedan bekräftas mot vad maskinen faktiskt behöver.